लीफ स्प्रिंगच्या उत्पादन प्रक्रियेसाठी मार्गदर्शन — बंपर स्पेसर बसवण्यासाठी छिद्र पाडणे (भाग ४)
1. व्याख्या:
स्प्रिंग स्टील फ्लॅट बारच्या दोन्ही टोकांना अँटी-स्क्वीक पॅड / बंपर स्पेसर बसवण्यासाठी, पंचिंग उपकरणे आणि टूलिंग फिक्स्चर वापरून निर्धारित ठिकाणी छिद्रे पाडली जातात. सामान्यतः, पंचिंग प्रक्रियेचे दोन प्रकार आहेत: कोल्ड पंचिंग आणि हॉट पंचिंग.
2. अर्ज:
डोळ्यांचे वेष्टन असलेली काही पाने आणि इतर पाने.
3. कार्यपद्धती:
३.१. छिद्र पाडण्यापूर्वी तपासणी
छिद्र पाडण्यापूर्वी, स्प्रिंग फ्लॅट बारच्या मागील प्रक्रियेचे तपासणी पात्रता चिन्ह तपासा, जे पात्र असणे आवश्यक आहे. त्याच वेळी, स्प्रिंग फ्लॅट बारची वैशिष्ट्ये तपासा; ती प्रक्रियेच्या आवश्यकता पूर्ण करत असतील, तरच छिद्र पाडण्याची प्रक्रिया सुरू करण्याची परवानगी दिली जाऊ शकते.
३.२.पोझिशनिंग टूलिंग समायोजित करा
खालील आकृती १ मध्ये दाखवल्याप्रमाणे, स्प्रिंग फ्लॅट बारच्या टोकांवर लंबवर्तुळाकार छिद्रे पाडा. मध्यभागी छिद्राचे स्थान निश्चित करून पंचिंग करा आणि L', B, a आणि b च्या मापांनुसार पोझिशनिंग टूलिंग समायोजित करा.
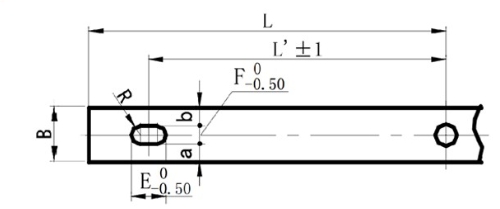
(आकृती १. टोकाला लंबवर्तुळाकार छिद्र पाडण्याच्या स्थितीची आकृती)
खालील आकृती २ मध्ये दाखवल्याप्रमाणे, स्प्रिंग फ्लॅट बारच्या टोकांवर गोलाकार छिद्रे पाडा. मध्यभागी छिद्र पाडून, L' आणि B च्या मापांनुसार पोझिशनिंग टूलिंग समायोजित करा.
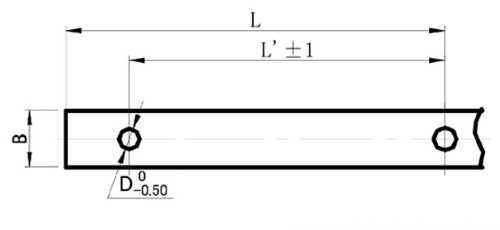
(आकृती २. टोकाला गोलाकार छिद्र पाडण्याच्या स्थितीची आकृती)
३.३. कोल्ड पंचिंग, हॉट पंचिंग आणि ड्रिलिंगची निवड
३.३.१कोल्ड पंचिंगचा वापर:
१) जर स्प्रिंग फ्लॅट बारची जाडी t<१४मिमी असेल आणि छिद्राचा व्यास स्प्रिंग स्टील फ्लॅट बारच्या जाडी t पेक्षा जास्त असेल तर कोल्ड पंचिंग योग्य आहे.
२) जर स्प्रिंग स्टील फ्लॅट बारची जाडी t≤९मिमी असेल आणि छिद्र लंबवर्तुळाकार असेल तर, कोल्ड पंचिंग योग्य आहे.
३.३.२. उष्ण पंचिंग आणि ड्रिलिंगचे उपयोग:
गरम ठोसे मारणेकिंवा ज्या स्प्रिंग स्टील फ्लॅट बारवर कोल्ड पंचिंग होल्स करणे योग्य नाही, त्यासाठी ड्रिलिंग होल्सचा वापर केला जाऊ शकतो. दरम्यानगरम ठोसा मारणेतापवण्याचे तापमान ७५० ~ ८५० ℃ च्या दरम्यान नियंत्रित केले जाईल आणि स्टीलचा सपाट बार गडद लाल रंगाचा असतो.
३.४.पंचिंग डिटेक्शन
छिद्र पाडताना, सर्वप्रथम स्प्रिंग स्टीलच्या सपाट पट्टीची तपासणी करणे आवश्यक आहे. ती पहिल्या तपासणीत उत्तीर्ण झाल्यावरच मोठ्या प्रमाणावरील उत्पादन सुरू केले जाऊ शकते. प्रक्रियेदरम्यान, पोझिशनिंग डाय सैल होऊन सरकू नये याकडे विशेष लक्ष दिले पाहिजे, अन्यथा पोझिशनिंगचे माप सहनशीलतेच्या मर्यादेपलीकडे जाईल, ज्यामुळे बॅचमधील उत्पादने अयोग्य ठरतील.
छिद्र पाडलेले स्प्रिंग स्टीलचे सपाट बार व्यवस्थित रचून ठेवावेत. ते कसेही ठेवण्यास मनाई आहे, कारण त्यामुळे पृष्ठभागावर ओरखडे येऊ शकतात. तपासणी पात्रता चिन्ह लावावेत आणि कार्य हस्तांतरण कार्ड चिकटवावेत.
४. तपासणी मानके:
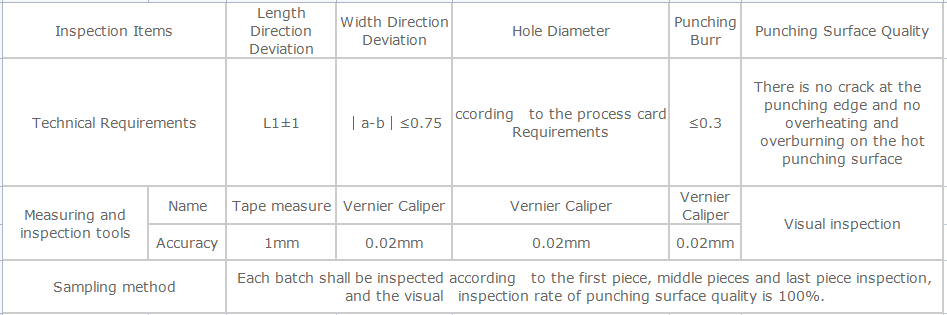
आकृती १ आणि आकृती २ नुसार छिद्रांचे मोजमाप घ्या. छिद्र पाडण्याचे आणि ड्रिलिंगचे तपासणी मानक खालील तक्ता १ मध्ये दर्शविल्याप्रमाणे आहेत.
पोस्ट करण्याची वेळ: २७ मार्च २०२४


